光纤布线施工中常见的熔接损耗问题与规范化处理方案
在光通信工程中,熔接损耗是决定链路传输质量的核心指标之一。根据GB/T 51158-2015《通信线路工程设计规范》,单模光纤单个熔接点的平均损耗应控制在0.08dB以下,最大不超过0.15dB。然而在实际施工中,由于操作工艺、环境控制及配套工序的疏漏,熔接损耗超标的现象仍频繁出现。海口堪污网络科技有限公司在多年弱电工程实践中发现,熔接损耗问题往往并非孤立存在,而是与光纤布线、机柜整理、标签标识工程等环节的规范程度密切相关。
一、熔接损耗的主要诱因分析
熔接损耗的产生通常源于以下几个方面:
- 端面制备不良:切割角度超过1°或端面存在崩缺、污染,直接导致熔接机放电时电弧不对称,形成附加损耗。
- 轴向偏移与芯径失配:不同厂家或批次的光纤,其模场直径(MFD)存在差异,若混用同类型光纤,熔接损耗可能上升至0.2dB以上。
- 施工环境失控:粉尘、湿度超过60%RH时,熔接机电极放电稳定性下降,气泡或杂质嵌入熔接点。
- 配套工序缺陷:光纤布线时弯曲半径不足、线缆绑扎过紧,导致光纤长期受力,熔接点应力腐蚀加剧。
二、规范化处理方案与关键工艺
1. 熔接前的标准化准备
剥纤长度应控制在30-40mm,使用无水乙醇(纯度≥99.7%)清洁裸纤,切割刀需每切割100次更换刀片位置。熔接机放电校准建议每2小时或环境温湿度突变时执行一次,放电强度推荐设置为+5~+10档位(针对SMF-28e光纤)。
2. 熔接参数与过程控制
针对G.652.D光纤,推荐熔接电流14.5mA、放电时间3.0s、推进量15μm。若熔接G.657.A2弯曲不敏感光纤,需将推进量下调至12μm,避免过度熔融导致包层变形。熔接完成后,热缩管加热时间应≥60s,确保加强棒与光纤完全贴合。
3. 配套工序的协同规范
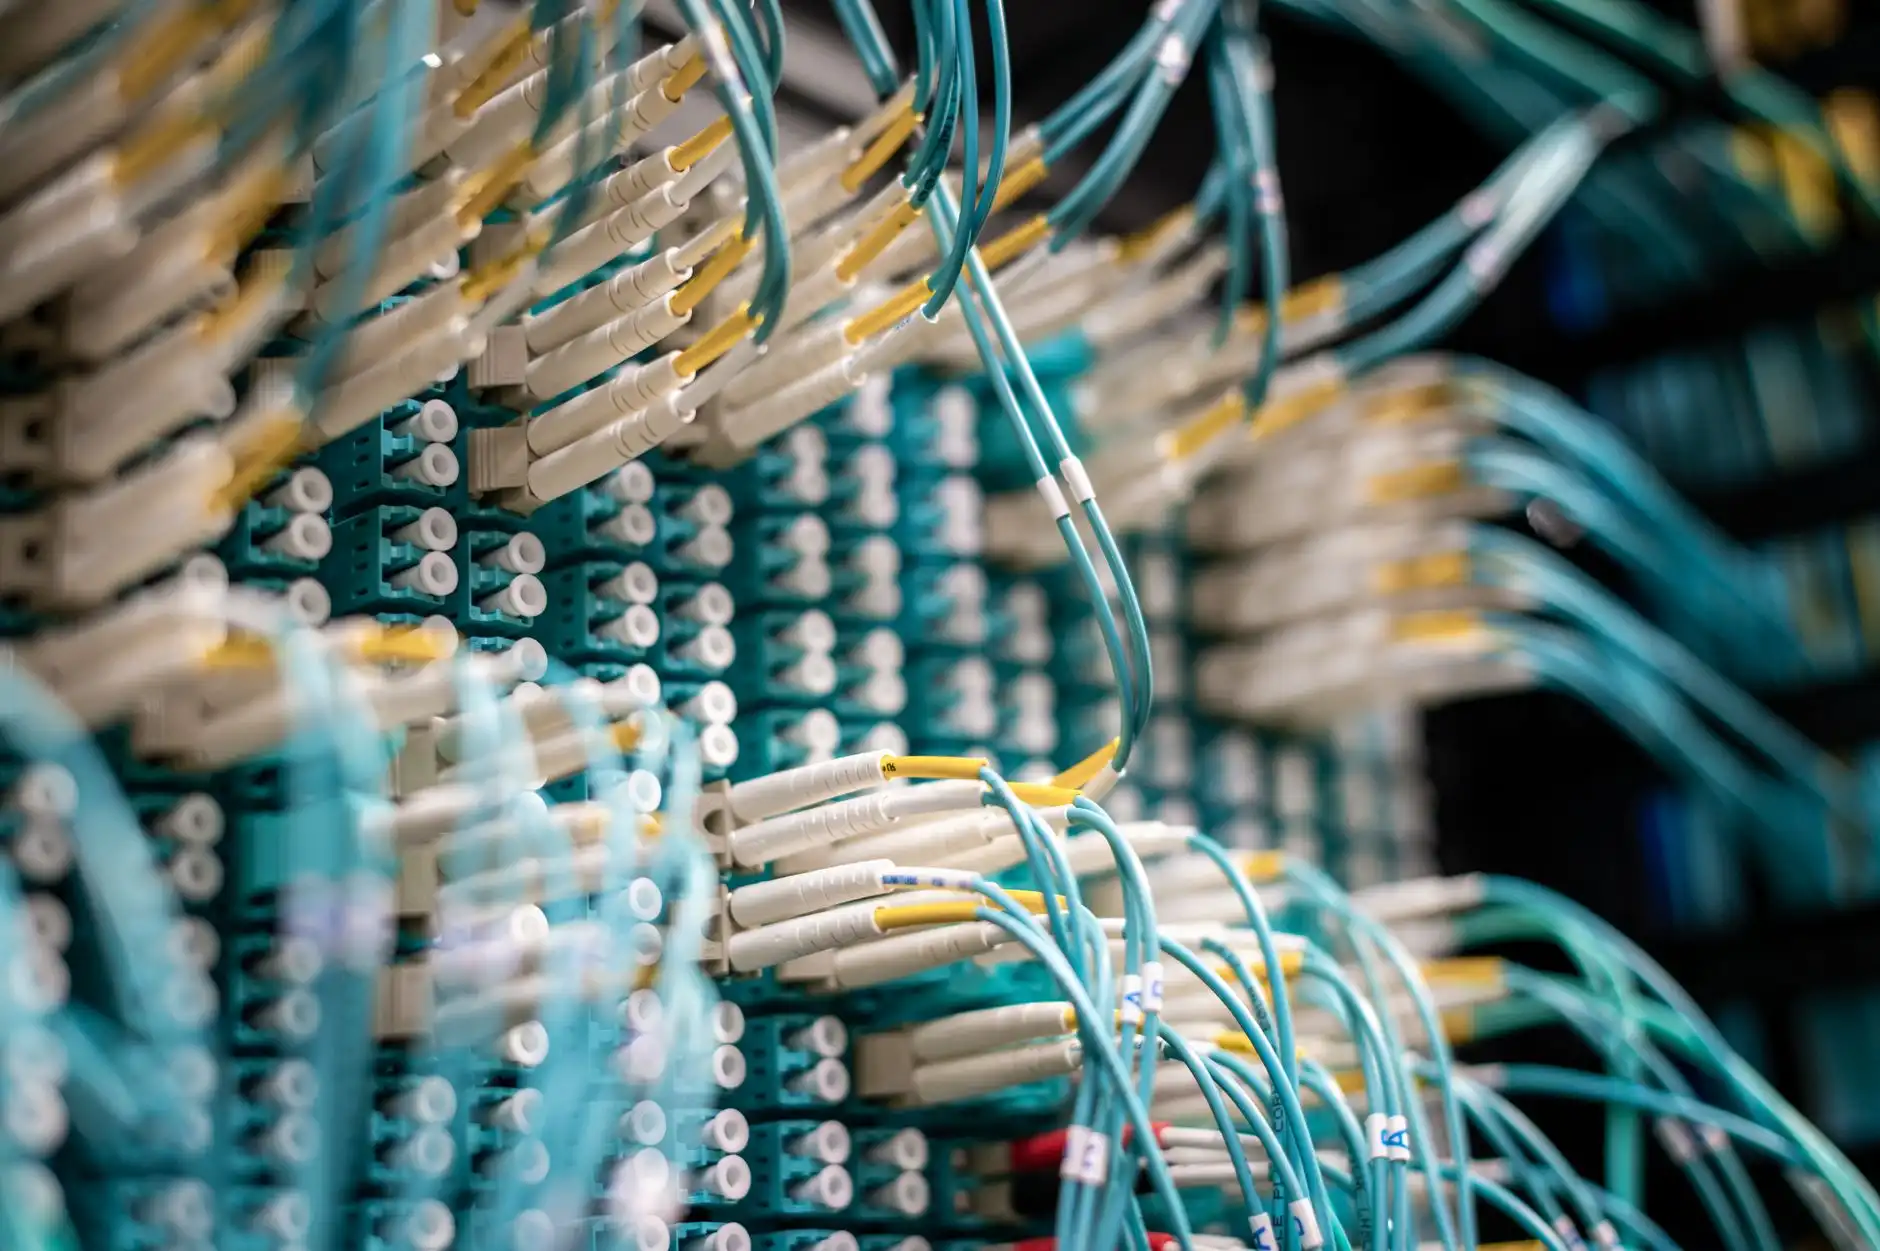
熔接损耗的控制不止于熔接机本身。在光纤布线阶段,应确保桥架内光纤弯曲半径≥30mm,牵引力不超过光缆允许张力的80%。机柜整理时,熔接盘应独立盘绕,盘留半径≥40mm,避免与铜缆或电源线捆扎在同一线束中。标签标识工程需在熔接点两端1cm处粘贴唯一编号,便于后期故障定位。线缆绑扎推荐使用魔术贴扎带,禁用尼龙扎带直接勒紧光缆。接地工程方面,光缆加强芯与机柜接地排的连接电阻应≤0.1Ω,防止雷击或感应电流损伤熔接点。
三、案例说明
2024年,海口某园区数据中心扩容项目中,施工方初期熔接损耗均值达0.21dB,熔接机反复报警。经排查,发现机柜内光纤与电源线并行绑扎长度超过3m,且部分熔接点未做标签标识工程,导致复测时无法定位。整改后,重新执行线缆绑扎与机柜整理,熔接损耗降至0.06dB,链路全部通过OLTS测试。这一案例说明,熔接损耗问题需从光纤布线、标签标识工程、接地工程等全流程协同解决。
熔接损耗的规范化处理,本质上是将熔接工艺与布线、整理、标识、绑扎、接地等环节视为一个系统工程。海口堪污网络科技有限公司建议,施工团队应建立熔接参数档案,每季度校准熔接机,并将机柜整理与标签标识工程纳入熔接质量验收标准。唯有如此,才能将平均熔接损耗稳定控制在0.05dB以内,为高速光传输提供可靠物理层保障。